
За годы работы в подразделениях технической поддержки SKF, Schaeffler и Timken я объехал десятки предприятий — от нефтепереработки до целлюлозно-бумажных комбинатов. И почти везде видел одну и ту же картину: машина исправна, но по графику её разбирают. Механики меняют подшипники, отработавшие 20 000 часов из возможных 60 000, а через две недели соседний агрегат, «отремонтированный по плану», встаёт из-за аварийного отказа.
Наиболее показательный эпизод из моей практики — внедрение системы мониторинга и вибродиагностики на крупном металлургическом комбинате. Речь о стане горячей прокатки, где стоимость часа простоя превышает 1,5 млн рублей, а аварийный ремонт редуктора главного привода означает трое суток вне графика и потерю порядка 100 млн рублей. Именно там я в полной мере увидел, что переход от планово-предупредительного ремонта (ППР) к обслуживанию по фактическому состоянию — это не «модная цифровизация», а инженерная и экономическая необходимость. Об этом и поговорим — с техникой, цифрами и практическими выводами.
- Почему ППР исчерпал себя как стратегия
- Технологический стек систем повышения надёжности
- 2.1 Телеметрия
- 2.2 Вибродиагностика и термография
- 2.3 Предиктивная аналитика и машинное обучение
- 2.4 Системы класса MDC (Machine Data Collection)
- Главные эффекты для предприятия
- 3.1 Снижение аварийности
- 3.2 Оптимизация затрат на ТОиР
- 3.3 Рост коэффициента готовности (OEE)
- Кому подходит: отрасли и типы предприятий
- Оборудование, для которого можно разрабатывать и устанавливать системы повышения надёжности
- Кейс: стан горячей прокатки, шесть недель форы
- С чего начать: дорожная карта инженера
- В завершение мыслей
Почему ППР исчерпал себя как стратегия
Классический ППР строится на календарных интервалах или наработке. Его фундаментальная проблема — в статистике отказов. Классическое исследование Nowlan и Heap (основа концепции RCM — Reliability-Centered Maintenance) показало: лишь порядка 10–20 % отказов связаны с возрастом оборудования. Остальные 80 % и более носят случайный характер — их причиной становятся дефекты монтажа, перекосы, качество смазки, перегрузки, ошибки эксплуатации.
Отсюда два системных порока ППР:
— Недоремонт. Мы регулярно вторгаемся в исправную машину. По моим наблюдениям, до 25–30 % дефектов подшипников качения — следствие неправильного монтажа и демонтажа. Каждое плановое вскрытие — это новый риск.
— Перемонт. Дефект развивается по физике процесса, а не по графику ППР. Агрегат отказывается за неделю до «планового» ремонта — с аварийным простоем, вторичными повреждениями (разрушенный подшипник тянет за собой вал, шестерни, уплотнения) и срочной закупкой запчастей.
Современные стандарты — ISO 17359 (руководство по мониторингу состояния), ISO 55000 (управление активами), ГОСТ 27.002-2015 (надёжность в технике) — прямо ориентируют предприятия на стратегии CBM (Condition-Based Maintenance) и PdM (Predictive Maintenance): вмешательство в оборудование по фактическому техническому состоянию, подтверждённому данными.
Технологический стек систем повышения надёжности
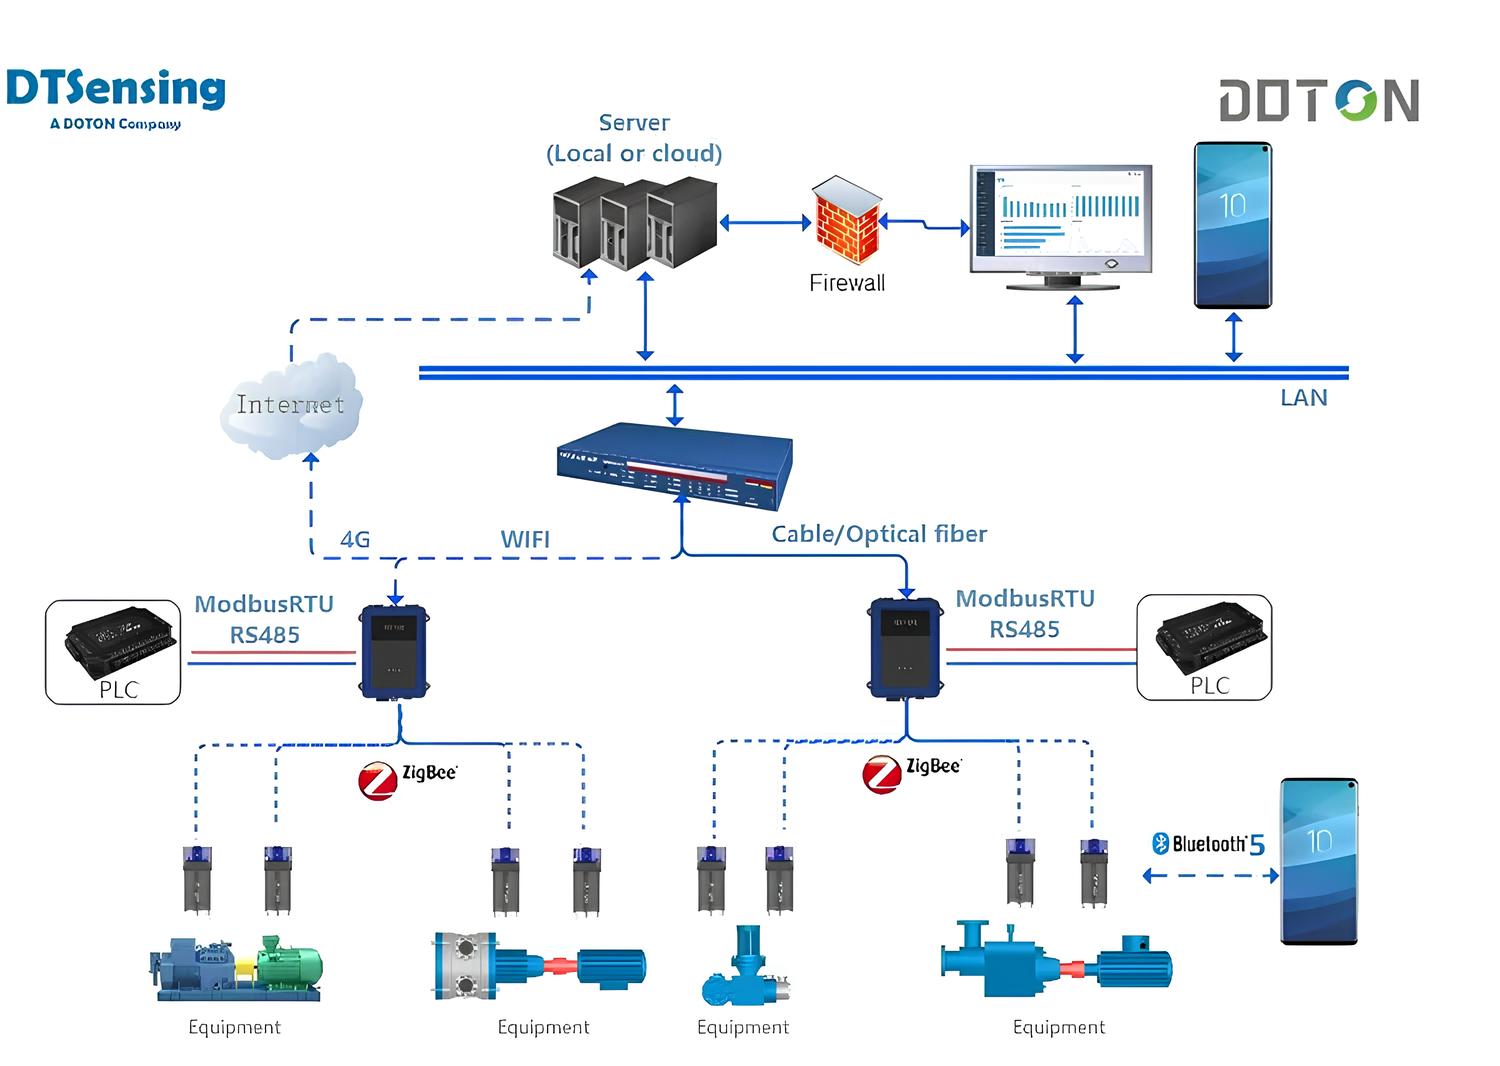
Современная система мониторинга — это не «датчик и лампочка». Это четырёхуровневая архитектура: сенсорика → сбор и обработка на границе сети (edge) → хранение и аналитика → интеграция с процессами ТОиР. Рассмотрим ключевые слои.
2.1 Телеметрия
Телеметрия — непрерывный поток первичных данных о техническом и технологическом состоянии: температура подшипниковых узлов, вибрация, ток и температура обмоток электродвигателей, давление и расход, частота вращения, положение рабочих органов.
Инженерные аспекты, которые я всегда учитываю при проектировании:
— Каналы и протоколы. Классика — аналоговые 4–20 мА с HART-поверх, современность — Modbus TCP, PROFINET, EtherNet/IP, а главным языком интеграции стал OPC UA. Для распределённых и труднодоступных объектов (конвейерные трассы, насосные станции водозабора) — низкопотребляющие радиопротоколы: LoRaWAN, NB-IoT, частные mesh-сети.
— Частота опроса должна соответствовать физике дефекта. Температуру подшипника достаточно опрашивать раз в минуту — она инерционна. Вибрацию на ранних стадиях дефектов качения нужно снимать в килогерцевом диапазоне.
— Edge-обработка. Считать спектры на верхнем уровне — путь к перегрузке сети и потере данных. Компактные мониторы на уровне шкафа управления выполняют БПФ, расчёт характеристических частот и тренды, наверх уходят события и агрегаты.
2.2 Вибродиагностика и термография
Это «рабочие лошадки» диагностики вращающегося оборудования — и здесь я говорю как человек, не один год проходивший маршруты с виброанализатором в руках.
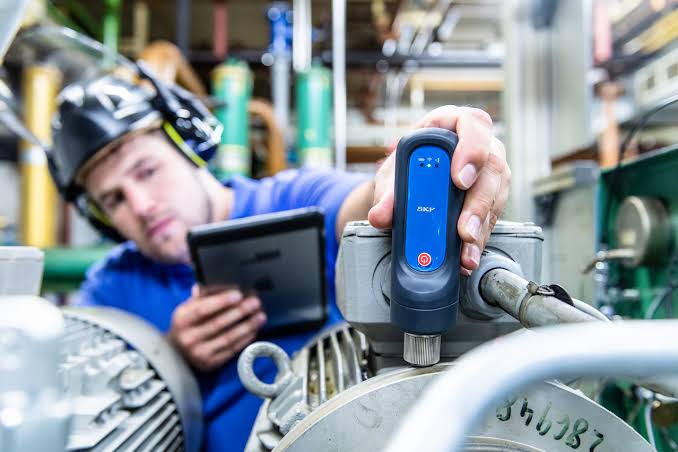
Вибродиагностика. Пьезоакселерометры (стандарт IEPE, 100 мВ/g) в полосе до 10–15 кГц позволяют ловить дефекты на стадии зарождения. Ключевые инструменты:
— Спектральный анализ (БПФ) — контроль общего уровня виброскорости по зонам A/B/C/D согласно ISO 20816 (наследник ISO 10816) и выявление гармоник оборотной частоты, зубцовых частот зацепления, частот лопаточных и лопастных прохождений.
— Анализ огибающей (envelope) — золотой стандарт ранней диагностики подшипников качения. Дефект на беговой дорожке наружного кольца проявляется на характеристической частоте BPFO (для типового роликового подшипника — около 4× оборотной частоты) с гармониками и боковыми полосами. В огибающей в килогерцевой зоне это видно за недели и месяцы до разрушения.
— Для редукторов — спектры и кепстр с анализом боковых полос вокруг зубцовых частот, что позволяет локализовать дефектную шестерню.
Термография. ИК-камеры (спектральный диапазон 8–14 мкм) выявляют то, чего не видит виброметрика: перегрев электрических контактных соединений, дисбаланс тормозов и муфт, деградацию футеровки печей, перегрузку редукторов. Важно понимать роль метода: температура — интегральный и запаздывающий показатель, она дополняет вибрацию, но не заменяет её. В нашей системе на комбинате термография стационарными сенсорами закрывала шкафы управления и приводы, а камерами по маршруту — печи и распределительные сети.
Отдельно упомяну ультразвуковой контроль (утечки, разряды, ранние дефекты смазки) и контроль состояния масла (металлометрия, частицы износа) — для редукторов и гидравлики это метод № 1.
2.3 Предиктивная аналитика и машинное обучение
Следующий эволюционный шаг — от «порог сработал» к «модель предсказала». Практическая схема, которая работает на производстве:
— Обнаружение аномалий (unsupervised). Когда исторических отказов мало (а их почти всегда мало), обучаем модели на «здоровых» данных: автоэнкодеры, Isolation Forest, one-class SVM. Модель привыкает к многомерному портрету нормальной машины и фиксирует отклонения за месяцы до пороговых значений по ISO.
— Классификация дефектов (supervised). Там, где накоплена библиотека размеченных отказов, модели отличают дефект подшипника от расцентровки и дисбаланса — это сокращает время диагностики и ошибки.
— Прогноз остаточного ресурса (RUL). Самое ценное и самое сложное. Гибридные модели «физика + данные» (physics-informed) дают инженерно объяснимый прогноз, который механик готов принять.
Мой главный практический совет: не начинайте с «нейросетей на всё». Сначала качественная вибро- и термо- диагностика по стандартам ISO 13373, потом аналитика поверх. Модель без инженерной интерпретации — чёрный ящик, которому механик не доверяет. Архитектуру обработки при этом выстраиваем по логике ISO 13374, а компетенции персонала — по сертификации ISO 18436 (вибродиагносты категории II–III).
2.4 Системы класса MDC (Machine Data Collection)
MDC-системы замыкают картину: это промышленный сбор данных непосредственно с машин — ПЛК (Siemens S7, Modicon и др.), ЧПУ (Fanuc, Siemens, Heidenhain), датчиков и счётчиков событий. Что это даёт:
— Расчёт OEE в реальном времени — доступность × производительность × качество — с точной атрибуцией потерь: простои, переналадки, микропростои, работа на пониженной скорости.
— Единое пространство данных. Раньше отдел главного механика не видел, что происходит в АСУ ТП, а технологи не знали о диагнозах вибродиагностов. MDC + интеграция с MES/ERP и CMMS (SAP PM, 1С:ТОиР) устраняет этот разрыв: превышение порога автоматически формирует заявку на осмотр или наряд на замену.
— Обоснование инвестиций. Когда потери доступности переведены в часы и рубли, разговор с руководством о новом датчике становится коротким.
Главные эффекты для предприятия
3.1 Снижение аварийности
Раннее обнаружение дефектов — суть метода. Подшипниковый дефект в огибающей спектра виден, как правило, за 2–8 недель до предельного состояния, дефект зубчатого зацепления — за 1–3 месяца. Это время — актив, который конвертируется в управляемость: ремонт переносится в плановое окно, вторичные повреждения исключаются, безопасность персонала повышается. По данным отраслевых исследований (Deloitte, McKinsey, PwC), предиктивное обслуживание сокращает внеплановые простои на 30–50 %.
3.2 Оптимизация затрат на ТОиР
Здесь работает несколько механизмов сразу:
— исключение ненужных плановых ремонтов — экономия запчастей и трудозатрат;
— сокращение аварийных ремонтов, которые дороже плановых в 3–5 раз;
— переход от «жёсткого» складского запаса к запасу под прогноз — запчасти заказываются под диагностированный дефект;
— продление ресурса агрегатов на 20–40 % за счёт устранения деградирующих состояний на ранней стадии.
Суммарно исследования и мой опыт дают снижение прямых затрат на ТОиР на 10–25 % на зрелой стадии внедрения.
3.3 Рост коэффициента готовности (OEE)
Типичный OEE на российских промышленных предприятиях — 55–65 %. Система мониторинга напрямую улучшает первую компоненту — доступность (Availability): меньше внеплановых простоев, короче MTTR (диагноз известен до начала работ), реже переналадки из-за отказов. Плюс MDC-контур выявляет микропростои и потери производительности. Реалистичная цель первого года — +3–5 п.п. OEE, на горизонте трёх лет — до 10 п.п. Для предприятия с выручкой в десятки миллиардов это самый весомый финансовый эффект из всех.
Кому подходит: отрасли и типы предприятий
Критерии просты: капиталоёмкость, высокая стоимость часа простоя, непрерывный или крупносерийный цикл, требования безопасности. Системы повышения надёжности дают максимальную отдачу в:
1. Чёрной и цветной металлургии — прокатные станы, доменное и конвертерное хозяйство, МНЛЗ, прокатные и дрессировочные линии. Мой профильный пример: час простоя широкополосного стана стоит миллионы рублей.
2. Горнодобыче и обогащении — дробилки, мельницы, конвейерные магистрали, шахтные подъёмные машины; удалённость объектов усиливает ценность дистанционной телеметрии.
3. Нефтегазе — добыча, переработка, магистральный транспорт; у отрасли уже есть зрелая нормативная база (API 670, ISO 14224).
4. Энергетике — ТЭС, ГЭС, блочная генерация: турбины, питательные насосы, дымососы, мельничные вентиляторы.
5. Химии и нефтехимии — непрерывные процессы, где остановка линии означает недели на выход на режим.
6. Цементной промышленности — мельницы, печи, дробильное и транспортное оборудование в тяжелейших условиях запылённости.
7. Целлюлозно-бумажной отрасли — бумагоделательные машины, где остановка КДМ — событие корпоративного масштаба.
8. Пищевой промышленности — непрерывные линии и жёсткие санитарные ограничения, делающие внеплановое вскрытие оборудования особенно дорогим.
9. Машиностроении — здесь на первый план выходит MDC-контур: OEE парка станков с ЧПУ, состояние шпинделей и приводов.
10. Портовой и складской логистике — краны, перегружатели, конвейерные системы.
Оборудование, для которого можно разрабатывать и устанавливать системы повышения надёжности
| Класс оборудования | Примеры | Ключевые методы контроля |
|---|---|---|
| Электродвигатели НН/ВН | приводы насосов, конвейеров, прокатных клетей | вибрация, термография обмоток, анализ тока статора |
| Насосы | центробежные, шламовые, питательные | вибрация, кавитационные признаки, КПД, температура |
| Компрессоры | винтовые, поршневые, центробежные | вибрация, пульсации, состояние клапанов |
| Вентиляторы, дымососы | тягодутьевые машины, мельничные вентиляторы | вибрация, балансировка, подшипниковые узлы |
| Редукторы, мультипликаторы | главные приводы станов, конвейеров | спектральный анализ, огибающая, термография, контроль масла |
| Турбины | паровые, газовые | относительная вибрация валов (вихретоковые датчики), осевой сдвиг, API 670 |
| Прокатное оборудование | клети, шпиндели, валки, нажимные механизмы | вибрация, усилия, токопроводы приводов |
| Мельницы и дробилки | шаровые, стержневые, молотковые, конусные | вибрация корпуса, температура, уровень заполнения |
| Конвейеры | ленточные, скребковые, труботечные | барабаны, редукторы, натяжные станции, роликоопоры |
| Трансформаторы и РУ | силовые трансформаторы, выключатели | термография, частичные разряды, хроматографический анализ масла |
| Крановое оборудование | мостовые, козловые краны, перегружатели | тормоза, редукторы, металлоконструкции, концевые датчики |
| Станки с ЧПУ | токарные, фрезерные, обрабатывающие центры | MDC, вибрация шпинделей, температурные дрейфы |
| Печи и сушила | нагревательные, обжиговые | термография футеровки, телеметрия горения |
| Центрифуги, сепараторы, экструдеры | химия, пищевая, горно-обогатительное | вибрация, дисбаланс, температура, момент |
Принцип, который я использую при выборе объектов: сначала ABC-анализ критичности (последствия отказа × вероятность × обнаруживаемость, в логике FMEA), затем мониторинг. Не всё оборудование deserves online-систему — критичным машинам нужен непрерывный контроль, остальным достаточно маршрутного периодического сбора.
Кейс: стан горячей прокатки, шесть недель форы
Вернусь к металлургии. Задача: защитить главные приводы чистовой группы — электродвигатели и редукторы шести клетей. Решение: 42 точки виброконтроля датчиками IEPE, компактные онлайн-мониторы с edge-обработкой в шкафах управления, интеграция с АСУ ТП по OPC UA, тренды и спектры в едином ПО, маршрутный контроль вспомогательного оборудования.
На третьем месяце эксплуатации анализ огибающей на редукторе одного из приводов выявил растущие гармоники частоты BPFO подшипника промежуточного вала — на тот момент общий уровень виброскорости ещё находился в «зелёной» зоне по ISO 20816. Тренд за шесть недель подтверждал развитие дефекта наружного кольца. Аварийного сценария не потребовалось: замена подшипника выполнена в плановое 16-часовое окно выходного дня, с заранее закупленной запчастью и подготовленной бригадой. Контрольный замер после пуска — спектр чистый.
Экономика вопроса: предотвращённые трое суток аварийного простоя и замена редуктора в сборе окупили всю систему мониторинга — за один предотвращённый инцидент.
С чего начать: дорожная карта инженера
1. Критичность. ABC/XYZ-анализ парка машин, FMEA по критичным позициям. Не мониторьте всё — мониторьте то, что больнее всего бьёт по бизнесу.
2. Пилот. 5–10 агрегатов, понятные KPI (число ранних выявлений, MTBF, доступность), срок 4–6 месяцев.
3. Инфраструктура. Датчики, edge-мониторы, сеть, ПО — с запасом по масштабированию и открытыми протоколами (OPC UA).
4. Люди и регламенты. Сертифицированные вибродиагносты (ISO 18436), чёткая матрица эскалации, автоматические заявки в CMMS. Без этого система превращается в дорогую игрушку.
5. Масштабирование и аналитика. Только после отладки базовых процессов — подключение ML, прогноз RUL, расширение на новые классы машин.
В завершение мыслей
Обслуживание по фактическому состоянию — это не про датчики. Это про управляемость производства: время, которое мониторинг даёт инженеру до отказа, конвертируется в плановые ремонты вместо аварийных, в рубли, в OEE, в безопасность людей. Металлургический кейс, с которого я начал, — не исключение, а повторяющаяся закономерность: properly собранные данные о состоянии машины почти всегда окупаются первым же предотвращённым отказом.
Мой прогноз как практика: через несколько лет спорить о том, нужен ли мониторинг состояния, будет так же странно, как сегодня спорить о необходимости частотных преобразователей. Вопрос лишь в том, кто внедрит его осознанно — по дорожной карте, с инженерной культурой, — а кто будет учиться на собственных авариях.
Если у вас есть вопросы по архитектуре систем, выбору методов диагностики под конкретный класс оборудования или по организации службы диагностики — буду рад обсудить в комментариях сообщества Wingin.ru. По традиции этого комьюнити — рекомендую обратиться в demooil.ru к профессионалам.
PS: Ниже приложил извесную систему непреревного мониторинга от SKF.


